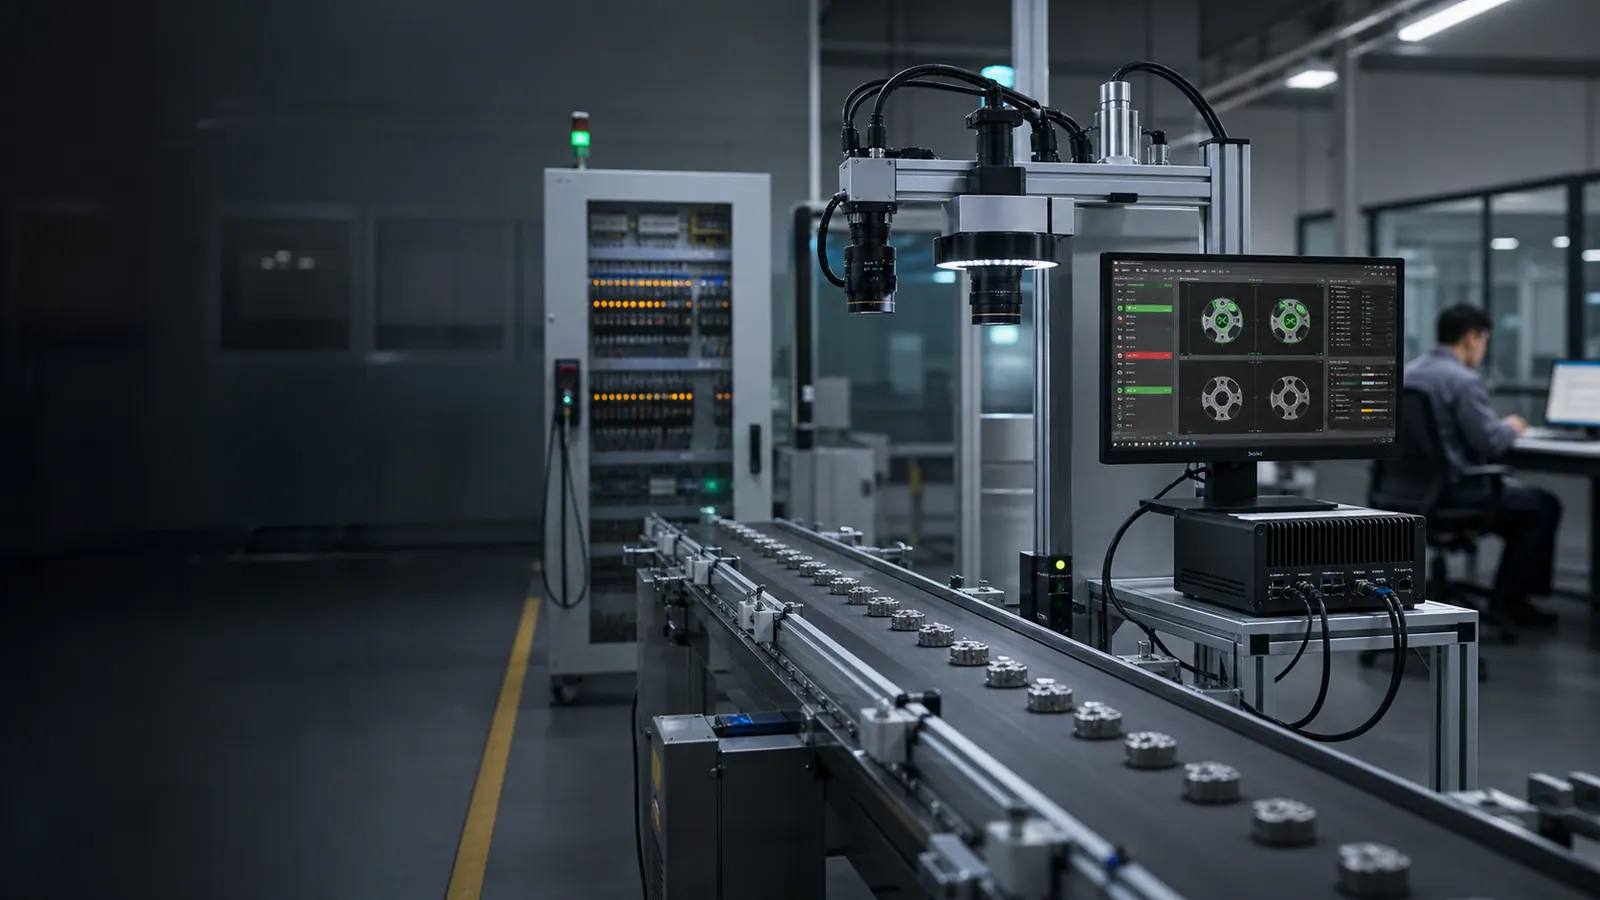
视觉检测设备是干什么的?视觉检测设备是用于工业生产线自动识别产品外观缺陷、装配状态、字符标签等信息的AI视觉系统,它将图像采集、识别判定、结果留存与现场联动集于一体,帮助企业提升质量一致性与追溯能力。本文详细解析其应用场景、系统组成、实施流程与选型条件。
应用场景
视觉检测设备适用于多种工业和包装场景:
- 汽车零部件:装配防错(错装、漏装)、外观缺陷、OCR标签识别。
- 五金、注塑、机加工件:表面划伤、脏污、破损、轮廓异常检测。
- 医药、食品、日化包装:破损、污渍、印刷缺陷、封装检查。
- 连续材料(薄膜、板材):划痕、孔洞、异物、色差识别。
- 字符识别:生产日期、批次号、序列号等,与条码、工单核对。
- 特殊场景:如屠宰场生猪通道自动计数(点猪系统)。
问题与目标
传统人工目检存在以下痛点:
- 人员疲劳导致漏检、标准不一致
- 异常无法及时回溯工位、批次和零部件
- 检测设备与生产系统信息孤立
引入视觉检测设备的目标:
- 将缺陷标准转化为稳定、可复核的自动判定流程
- 通过固定成像条件降低环境波动影响
- 保存图片和结果数据,实现质量追溯
- 联动现场设备(报警、剔除、停机)及时处置异常
系统组成
一套视觉检测设备通常包括:
- 图像采集:工业相机、镜头、光源、触发传感器、安装支架
- 识别处理:AI模型(分类、分割、OCR)、边缘推理设备(如AI视觉盒子)
- 结果管理:OK/NG判定、异常留图、统计报表、查询导出
- 现场对接:数字量I/O、串口、PLC、机器人或MES接口
可选边缘硬件平台包括DX5/RDK X5、RDK S100和NVIDIA Jetson,具体选型需按项目验证。
实施流程
- 确认检测标准:对象、缺陷定义、允许边界、节拍、验收口径
- 成像方案设计:相机、镜头、光源、视野、安装位置
- 样本采集与模型训练:正常、边界、缺陷样本,标注、训练、规则配置
- 系统联调:识别、留图、报警、控制动作联动
- 试运行与验收:小批量试运行,持续优化后验收
对接方式
- 设备联动:通过I/O、串口、PLC、机器人控制系统输出信号
- 系统集成:按项目对接MES、追溯、称重等系统,确认接口与协议
- 边缘独立运行:核心推理本地完成,减少网络依赖,断网策略按项目约定
适用条件
- 产品形态相对固定,检测目标明确
- 有稳定可用的安装空间和光照条件
- 能够提供代表性样本进行测试验证
- 对检测结果有追溯或联动控制需求
常见问题
1. 缺陷样本不多,能否启动项目? 可以先进行成像验证和规则方案测试,但正式验收仍需覆盖典型缺陷、良品和边界样本。
2. 系统会出现误检或漏检吗? 所有视觉系统都需通过稳定成像、样本覆盖和阈值配置控制误漏检,验收前应明确统计方法和通过标准。
3. 反光表面如何处理? 从光源角度、偏振、曝光、遮光入手,先让缺陷稳定呈现,再选择规则或AI算法。
4. 视觉检测设备能连接现有产线吗? 可根据现有PLC、机器人、业务系统接口评估,也可作为独立检测单元建设,联动范围以项目确认结果为准。
咨询行动
如需评估视觉检测设备是否适合您的产线,请准备以下资料:
- 产品样件或清晰图片,缺陷名称、位置、尺寸及可接受范围
- 产线节拍、运动方式、安装空间和光照条件
- 正常、边界、缺陷样本覆盖情况
- 需保留的图片类型、保存周期、数据接口和联动动作要求
您可提交需求或预约现场评估,我们会先确认检测对象、成像条件、推理终端和验收口径,再给出可落地的配置建议。
常见问题
一套视觉检测设备通常包含哪些硬件?
通常包含相机、镜头、光源、触发与安装结构、边缘计算终端和必要的控制接口;实际配置由视野、分辨率、节拍和现场环境决定。
旧产线能否加装视觉检测设备?
可以先评估触发点、安装空间、输送节拍、剔除距离、控制柜接口和网络电源,再决定旁路接入、局部改造或设备替换。