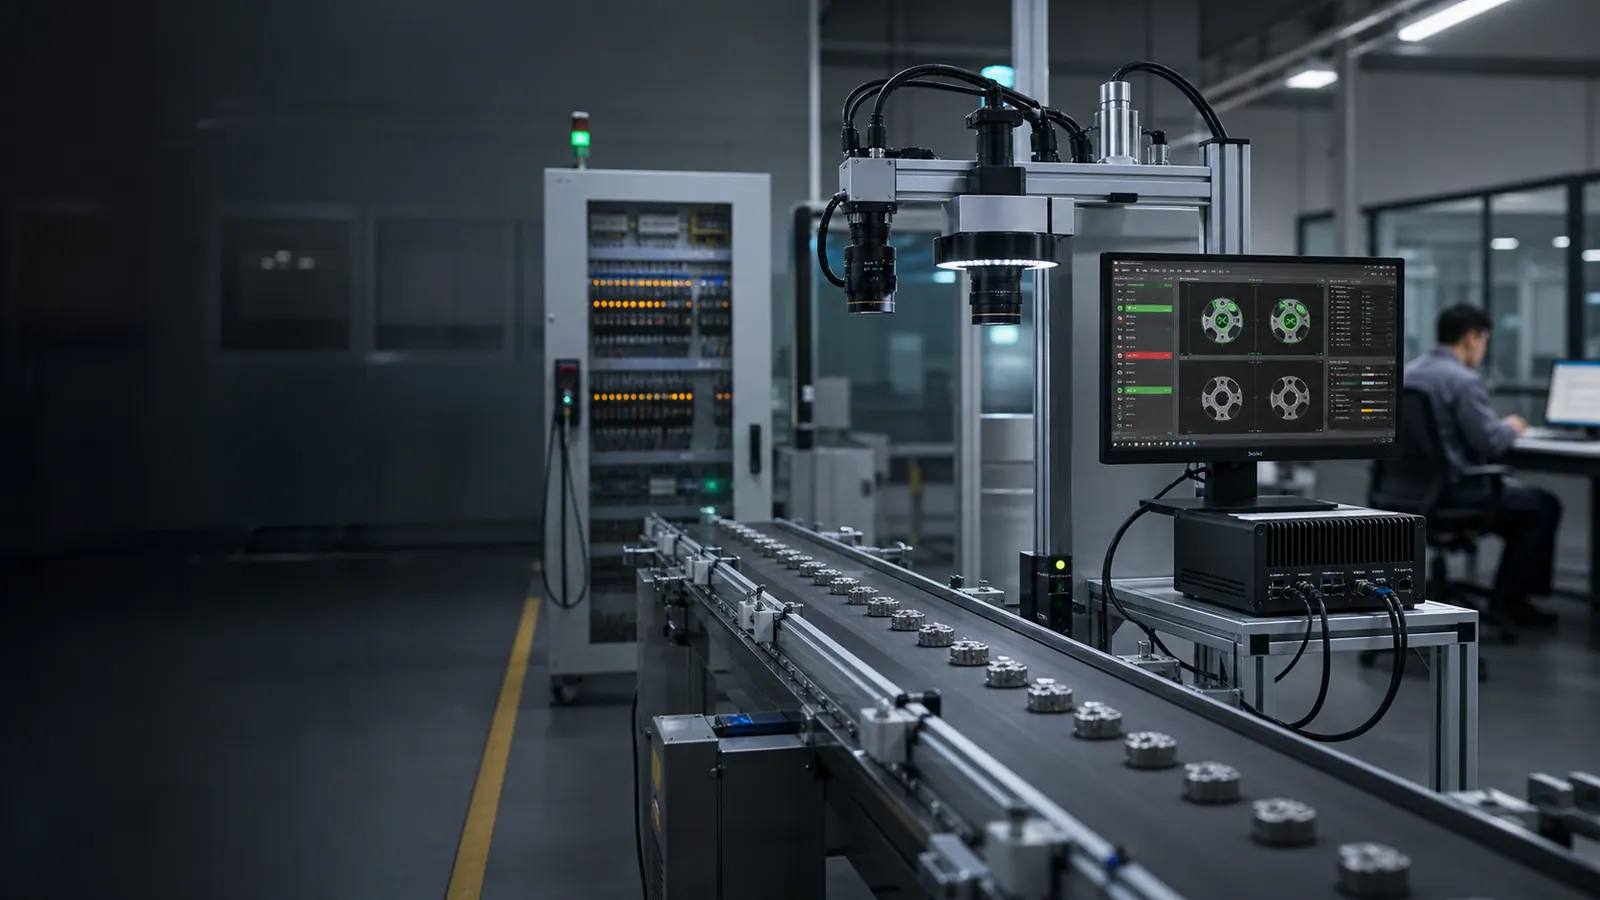
机器视觉检测自动化设备是一种基于工业相机、光源、图像处理和AI算法的自动化检测系统,用于在生产线上对产品外观、尺寸、位置或数量进行自动识别与判定,替代人工目检或传统接触式测量,适用于汽车零部件、五金件、注塑件、包装、医药、食品等行业的质检工位。
是什么
机器视觉检测自动化设备通过工业相机采集产品图像,利用图像处理或AI模型识别缺陷、特征或位置,并输出OK/NG判定或坐标数据,联动产线设备完成剔除、报警或机器人引导。其核心价值在于将人工目检的主观标准转化为可配置、可复核的视觉流程,提升检测一致性和效率。
应用场景
- 汽车零部件、五金件、注塑件、机加工件的表面划伤、脏污、破损、轮廓异常检测。
- 医药、食品、日化包装的破损、污渍、印刷及封装外观检查。
- 薄膜、板材、新材料等连续表面的划痕、孔洞、异物和色差识别。
- 装配工位的位置确认、字符识别(OCR)、条码校验。
- 机器人抓取、上下料、分拣的视觉引导。
问题与目标
常见问题:
- 人工目检易疲劳,导致漏检、误检。
- 判定标准受个人经验影响,一致性不足。
- 难以留存检测图像和数据,质量追溯困难。
- 人工速度受限,无法满足高速产线节拍。
应用目标:
- 将缺陷标准转化为可配置、可复核的视觉判定流程。
- 通过固定成像条件降低波动,提高一致性。
- 保存检测图片和结果,支持质量追溯。
- 输出报警、剔除等信号,实现自动化联动。
系统组成
机器视觉检测自动化设备通常包括:
- 图像采集:工业相机、镜头、光源、触发装置、安装结构。
- 识别处理:AI模型或传统算法、边缘计算终端、判定规则。
- 结果管理:OK/NG判定、异常留图、统计导出。
- 现场对接:PLC、机器人、MES等接口,支持TCP/IP、PROFINET、数字量I/O。
实施流程
- 需求确认:明确检测对象、缺陷定义、节拍、安装空间和验收口径。
- 成像验证:验证相机、光源、镜头参数及产品姿态。
- 样本采集:收集正常、边界和典型缺陷样本,进行标注与训练。
- 系统部署:安装视觉系统,完成标定、配置算法与规则。
- 联调集成:与产线设备联动,调试I/O、通信和报警逻辑。
- 试运行与验收:小批量试运行,优化误检漏检,正式验收。
对接方式
- 可选用标准协议(如TCP/IP、EtherNet/IP、PROFINET)或数字量I/O与PLC、机器人或MES通信。
- 输出内容通常为位置坐标(X,Y,Z)和姿态(Rx,Ry,Rz)或OK/NG结果。
- 支持定制通信协议和数据结构,具体在实施前确认。
适用条件
- 工件特征明显,可被相机稳定识别。
- 环境光照可控或可通过光源补光。
- 安装空间允许布置相机和光源。
- 2D视觉适用于平面定位和高度变化小场景;3D视觉用于堆叠、高度变化大或需要完整姿态的场景。
- 产品材质、缺陷类型多样,需要定制方案。
常见问题
Q: 2D还是3D视觉更适合? A: 平面定位和高度固定可优先2D;堆叠、高度变化大则选3D。
Q: 缺陷样本不多能启动项目吗? A: 可以先做成像测试和样本采集计划,但正式验收需覆盖典型缺陷和边界样本。
Q: 系统会误检吗? A: 任何系统都可能误检,需通过稳定成像、样本覆盖、人工复核和阈值配置控制。
Q: 视觉坐标如何转换成机器人坐标? A: 通过相机标定和手眼标定建立坐标变换关系,按机器人协议输出,并验证重复性。
咨询行动
如需评估机器视觉检测自动化设备,请准备典型样品或现场视频、产线节拍、安装空间、现有设备接口及验收目标,提交需求后我们将进行可行性评估。
常见问题
机器视觉检测自动化设备的系统组成与实施流程适合检测哪些对象?
需结合产品材质、缺陷尺度、外观差异、运行节拍和安装空间评估;可先提供样品图片或现场视频进行可行性判断。
视觉检测系统如何与现场设备联动?
检测结果可按项目需要用于工位放行、报警、剔除、停机或机器人动作;AI视觉不默认包含MES。
项目开始前需要准备什么?
建议准备合格品与典型异常样本、检测标准、节拍、相机安装空间、现有设备接口及验收口径,必要时安排现场验证。