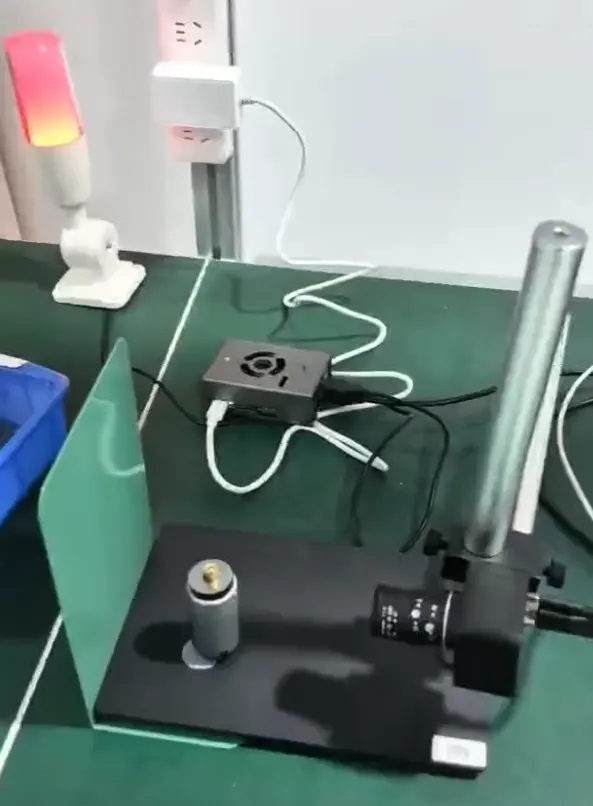
错装漏装检测系统是一类部署在装配工位现场的AI视觉检测系统,用于对零件装配状态进行自动识别与判定,辅助或替代人工目检,防止零件错装、漏装、装反等问题流入下道工序。系统通常与工业相机、镜头、光源和边缘推理终端配合,通过图像采集、AI模型推理和结果判定,输出OK/NG信号或数据,联动报警、剔除或停机等设备,实现从检测到处置的现场闭环。
应用场景
错装漏装检测系统适用于以下典型场景:
- 小零件装配检查:检查小零件是否装入、是否装对型号、方向是否正确。
- 多零部件装配验证:确认多个零件是否全部安装,有无遗漏。
- 装配后外观状态核对:确认卡扣、螺丝、密封圈等是否到位。
- 与产线联动:检测结果用于工位放行、报警、剔除或停机。
现场问题与目标
在人工目检场景中,错装漏装常面临以下问题:
- 人员疲劳导致漏检、误检,尤其在高节拍装配线上。
- 判定标准依赖个人经验,一致性差。
- 检测结果难以留存,质量追溯困难。
引入错装漏装检测系统的目标是将装配标准转化为可配置、可复核的视觉流程,通过稳定成像降低波动,保存图片和结果,按需输出控制信号,提升装配质量一致性与追溯能力。
系统组成
错装漏装检测系统通常由以下部分组成:
- 图像采集:工业相机、镜头、光源、触发传感器。
- 识别处理:边缘推理终端(如AI视觉盒子)、缺陷检测/分类模型、判定规则。
- 结果管理:OK/NG判定、异常留图、统计导出。
- 现场对接:数字量I/O、串口、PLC、机器人或业务系统接口(按项目配置)。
实施流程
- 需求确认:明确检测对象、缺陷定义(错装/漏装的具体形态)、节拍、安装空间与验收口径。
- 成像验证:验证相机、镜头、光源参数及产品姿态,确保特征可稳定成像。
- 样本采集:收集正常、边界与典型错装漏装样本,进行标注与训练。
- 系统部署:安装视觉软件,配置算法与规则。
- 联调集成:与产线设备联动,调试I/O、通信与报警逻辑。
- 试运行与验收:小批量试运行,优化误检漏检,按双方确认的验收标准正式验收。
对接方式
支持标准协议如TCP/IP、EtherNet/IP、PROFINET,或数字量I/O。输出内容可为OK/NG结果、位置坐标或字符数据,支持定制协议,具体在实施前确认。
适用条件
- 检测对象(如零件、装配特征)具有可被相机稳定识别的特征。
- 环境光照可控或可通过光源补光。
- 需要在现场完成图像采集与推理,降低网络依赖。
- 期望保存质检图片与结果,用于追溯与复核。
常见问题
Q1:缺陷样本不多能否启动项目?
可以先进行成像验证、规则方案或少样本可行性测试,并现场持续采集样本。但正式验收需覆盖典型错装漏装、边界状态和正常波动的样本集。
Q2:系统是否会出现误检或漏检?
任何视觉检测系统都有可能误检,需通过稳定成像、样本覆盖、模型与阈值配置、人工复核共同控制,并在验收前明确样本范围与统计方法。
Q3:能否接入现有产线?
可根据现场已具备的PLC、机器人、数字量或业务系统接口进行评估,实际联动范围以项目确认结果为准。
Q4:评估需要准备什么?
建议提供良品、典型异常样品或现场视频,并说明检测节拍、最小缺陷、安装空间和需要联动的设备。
咨询行动
如需评估错装漏装检测系统在您产线的适用性,请准备典型样品或现场视频、产线节拍、安装空间、现有设备接口及验收目标,提交需求后将进行可行性评估。瀚蓝科技会用真实样品先验证成像与识别,再给出可落地的配置建议。
常见问题
小零件被遮挡时如何判断漏装?
应优化工位姿态、夹具和相机角度,使关键位置稳定可见;无法稳定成像的位置需调整工艺或增加视角。
换型后检测规则如何切换?
可按产品码或工单切换配方、ROI 与判定规则,并保留版本和换型确认记录。
评估小零件错漏装检测系统需要先准备哪些资料?
请提供真实样品或现场资料、运行节拍、安装空间、现有设备接口和希望达到的验收结果,我们会先判断适用范围。